
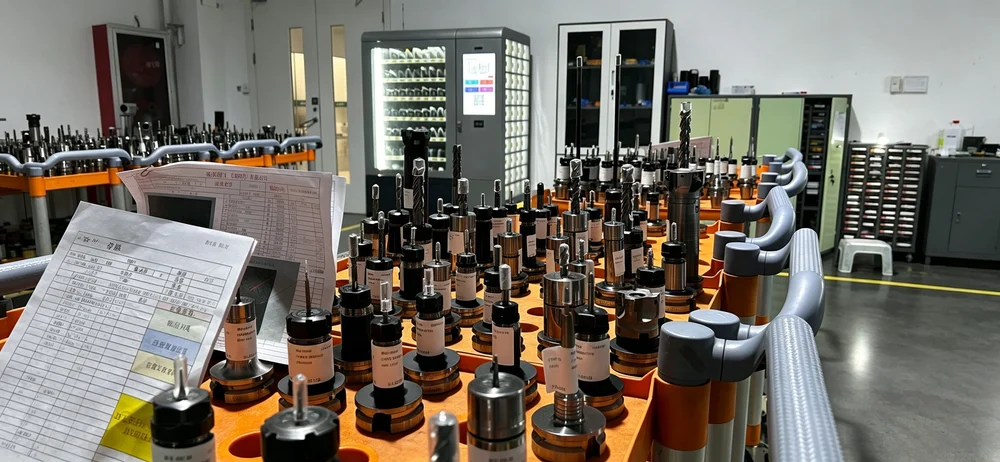
 机床测头、机内对刀仪和机外对刀仪怎么选?
机床测头、机内对刀仪、机外对刀仪三样设备常常面临”究竟买哪个“的选型困惑。实际上,它们分别对应三段不同的工作:测头管工件基准,机内对刀仪管机内刀况,机外对刀仪管上机前的批量预调。
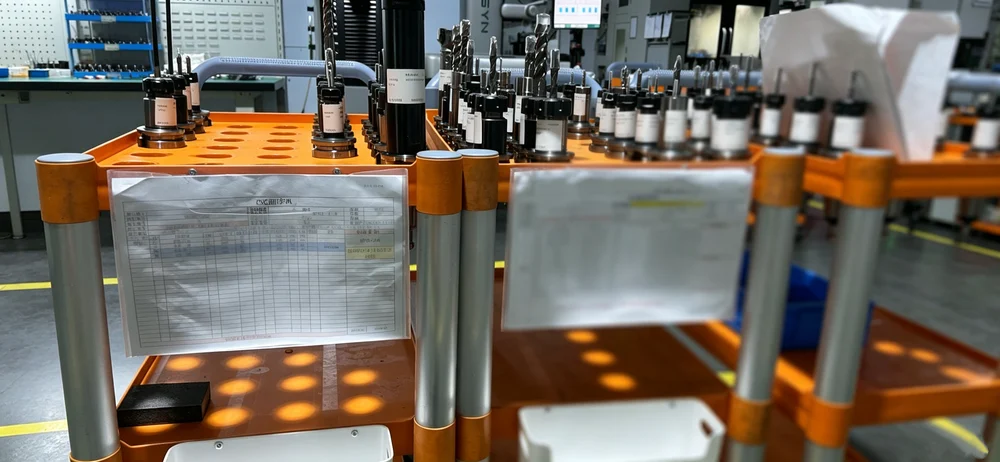 机加工车间如何做好机外对刀仪精度校准与自检?
机外对刀仪(刀具预调仪)是精密测量设备,测出的刀长与半径数据,直接决定机床端的刀补值。基准一偏,后面每一把刀的数据都跟着偏。但精度不是买回来就一劳永逸:使用强度、环境温差、意外磕碰都会让它慢慢漂移。 “多久校准一次” 是这类设备被问得最多的问题之一,校准没有统一的固定周期,可以根据使用频率和现场工况,制定对应的日常维护和校准周期。
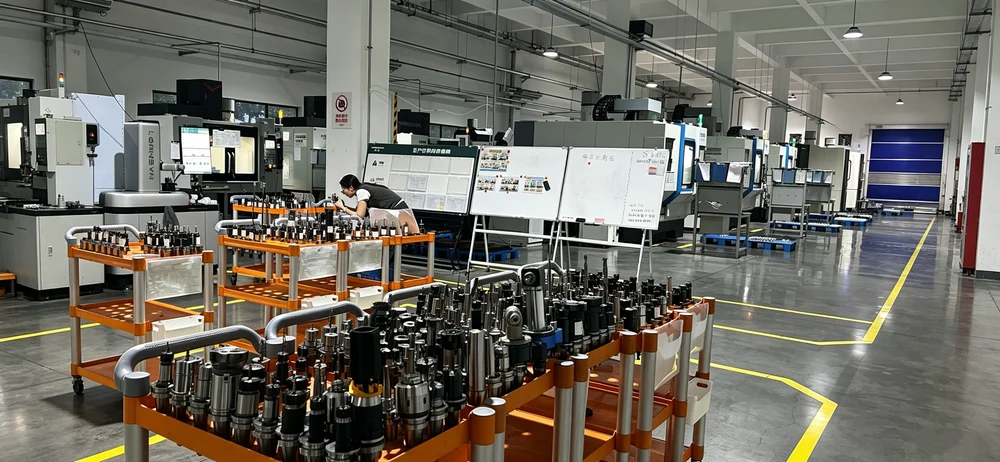 刀具寿命波动、频繁崩刃?装刀扭矩是容易忽略的关键,手动锁刀座和自动锁刀机差异解析
机加工车间常出现同批次刀柄刀具寿命差异大、异常崩刃现象,多数车间排查时容易忽略装刀锁紧扭矩。人工扭力锁紧方式扭矩不稳定,而自动锁刀机可输出恒定设定扭矩,二者核心差异在于每把刀具锁紧扭矩的一致性。本文对比两种锁刀方案,为机加工车间设备选型提供参考。
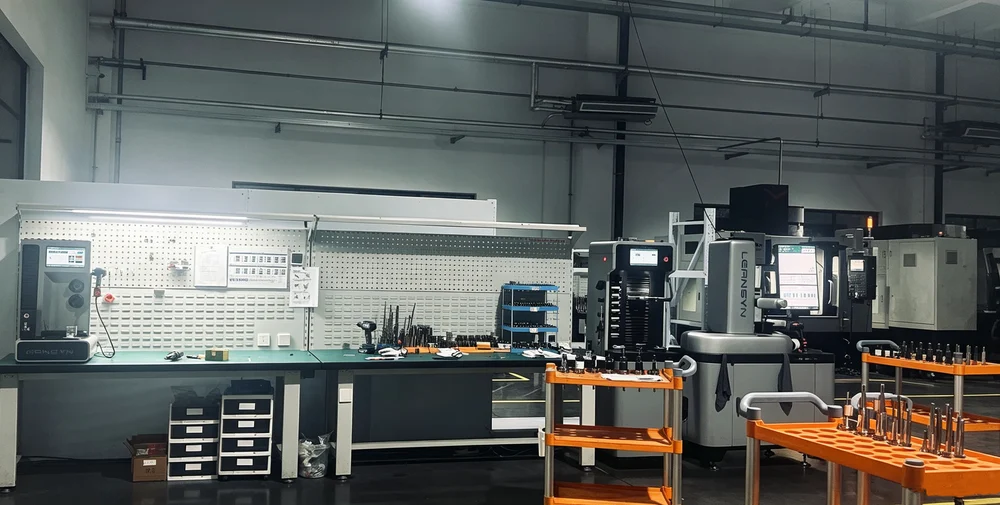 机外对刀仪怎么接入刀具管理流程?从设立刀具房标准化开始
机外对刀仪(刀具预调仪)若仅作为刀具房内的测量工位,只能实现单刀尺寸测量;想要提升产线上生产交付能力,核心是让它成为刀具管理流程的数据源。两者差别体现在以下三点:刀具快速检索、刀补数据下发、刀具管理。本文通过"症状—动作—分工—落地—测算"五步,讲清机外对刀仪融入刀具管理流程的实施方法。
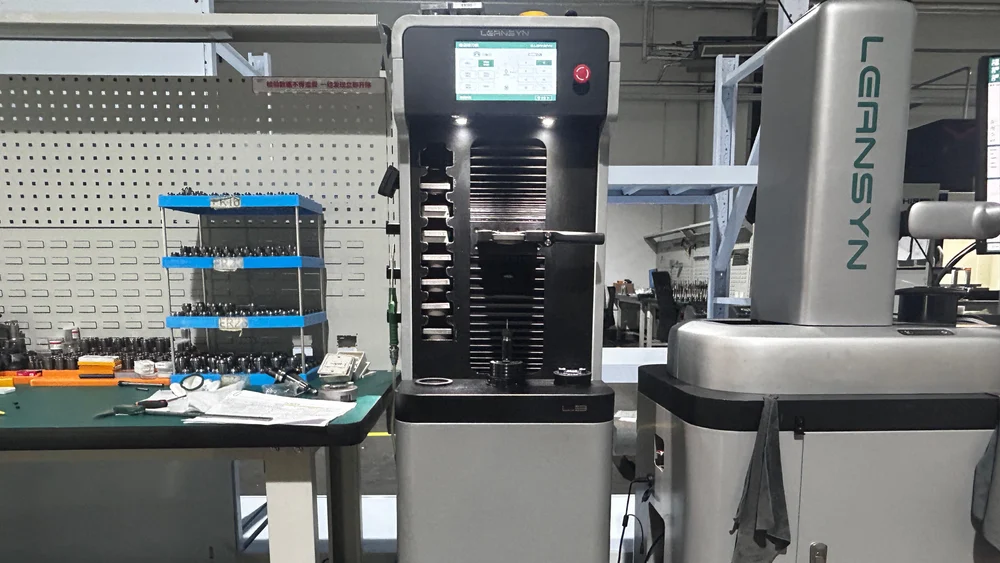 自动锁刀机和扭矩扳手有什么区别?刀具锁紧环节怎么选
在数控加工的刀具准备环节,扭矩扳手和自动锁刀机经常被放在一起讨论。不少车间管理者会问:车间已经有扭矩扳手了,为什么还要上自动锁刀机?自动锁刀机是不是就是"更高级的扭矩扳手"?
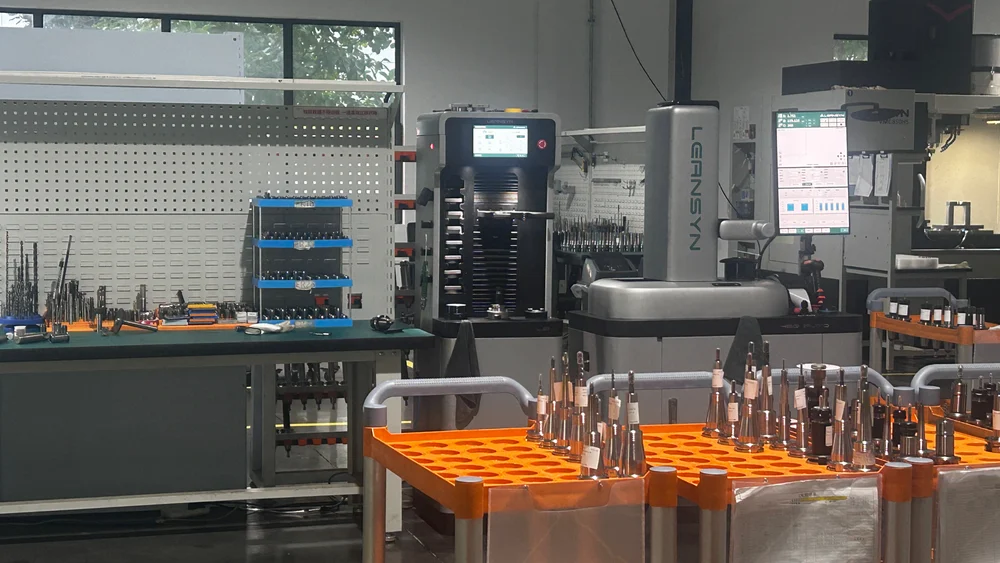 自动锁刀机怎么选?BT/SK/HSK/CAPTO刀柄适配与锁紧扭矩设定要点
自动锁刀机是刀具预调与刀具管理环节的基础设备,(指用电机或减速机替代人力、按设定扭矩完成「刀具—筒夹—刀柄」锁紧与拆卸的设备),用于替代手动扳手锁刀。选型时真正需要核对的有四条线:刀柄能不能装、扭矩够不够、精度与重复性怎么读、刀具与刀柄的尺寸边界在哪里。凌深科技(LEANSYN)L3 / L5 自动锁刀机两款机型的核心差异在于锁紧力上限、通过尺寸上限和夹持夹头范围,常规BT/HSK、ER夹头小直径刀具选L3即可,涉及强力夹头或大直径刀柄选L5。
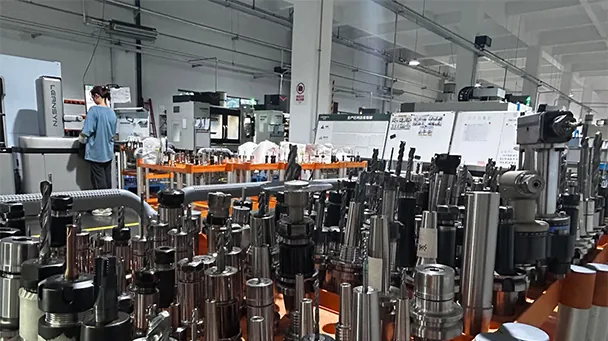 机外对刀仪测量不准?3种异常类型+6步排查法(附速查表)
机外对刀仪测出来的数据开始飘,多数情况下不是设备坏了。本文把"测量不准"分成重复性变差、固定方向偏差、对刀仪准但上机超差三种类型,给出从清洁装夹、气源气压到重新标定的6步排查顺序,附症状-原因-排查步骤速查表。
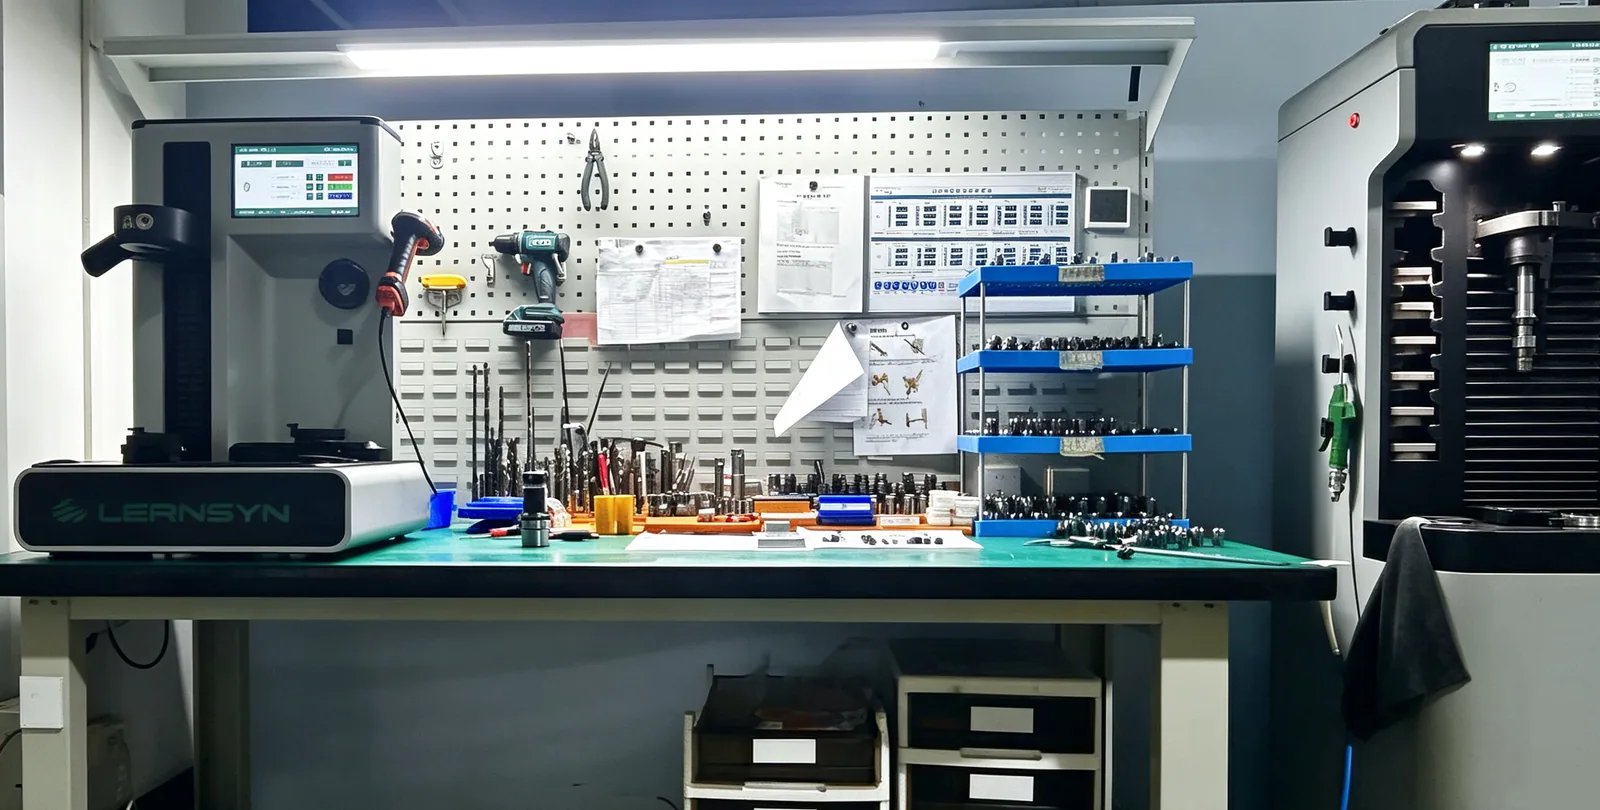 国产机外对刀仪怎么选?能否实现进口替代?核心参数与工况对比
机外对刀仪选光学影像还是接触式?单主轴还是模块化主轴?本文从工作原理、测量方式、主轴方案、核心参数五个维度拆解选型逻辑,并分析国产设备进口替代的可行性。
 苏州CNC工厂为什么要上机外对刀仪?本地制造企业降本增效真实方案
苏州、昆山CNC精密加工厂普遍存在机上对刀耗时久、人工误差大、机床稼动率低等问题。本文结合苏州本地车间工况,讲解机外对刀仪增效逻辑,对比传统对刀与机外预调差异,解答工厂常见选型疑问。
 国内外机外对刀仪品牌与厂家有哪些?按使用场景怎么选
对刀仪分为"机内/机外""进口/国产"两条线,本文梳理国内外主流机外对刀仪代表性厂家、品牌,按使用场景提供信息对照,仅供选型参考。