
机外对刀仪测量不准?3种异常类型+6步排查法(附速查表)
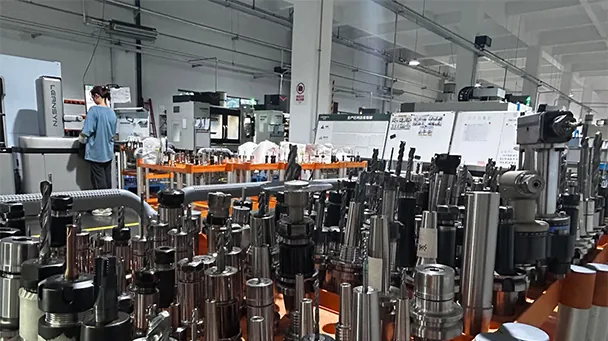
机外对刀仪(也叫刀具预调仪、对刀仪)测出来的数据开始飘,多数情况下不是设备坏了。机外对刀仪测量不准,通常分为三种类型——重复性变差、固定方向偏差、对刀仪准但上机超差。本文提供一套“先分类、再排查、后验证”的6步排查法,帮助车间快速定位问题根源。
一、先分清三种“不准”,排查方向完全不同
1. 重复性变差
同一把刀,不改任何设置,连续测5~10次,数据上下跳。
这类问题指向装夹状态不一致、机械松动或环境振动,特征是“每次都测出不一样的结果”。
2. 固定方向的系统偏差
每次测量都偏同一个方向、同一个数值,比如测量结果统一都偏大0.02mm。
这类问题多数不是硬件出现了故障,而是标定系数或补偿参数需要重新设定,特征是“每次都错得一样”。
3. 对刀仪测出来的数据和上机加工尺寸不一致
设备上反复测都稳定,刀装上机床加工出来的零件却超差。
这种情况下问题往往不在对刀仪本身,而在数据传递环节:刀号对应错了、刀具补偿表填错数值、数据格式与数控系统不匹配等。
三种“不准”对照表:
| 现象 | 典型特征 | 常见指向 | 验证方法 |
|---|---|---|---|
| 重复性变差 | 同一把刀测5~10次,数据上下跳 | 装夹状态、机械松动、环境振动 | 同一刀柄重复装夹 10次以上测跳动 |
| 固定方向偏差 | 每次偏同一方向、同一数值 | 标定系数、补偿参数 | 用标准棒重新标定后复测 |
| 对刀仪准、上机超差 | 设备测在阈值范围内,加工件尺寸却超差 | 刀号对应、刀补表、数据格式 | 核对刀号与刀补表,跑一遍数据传递闭环 |
二、6 步排查顺序
第 1 步:清洁主轴锥孔和刀柄锥面
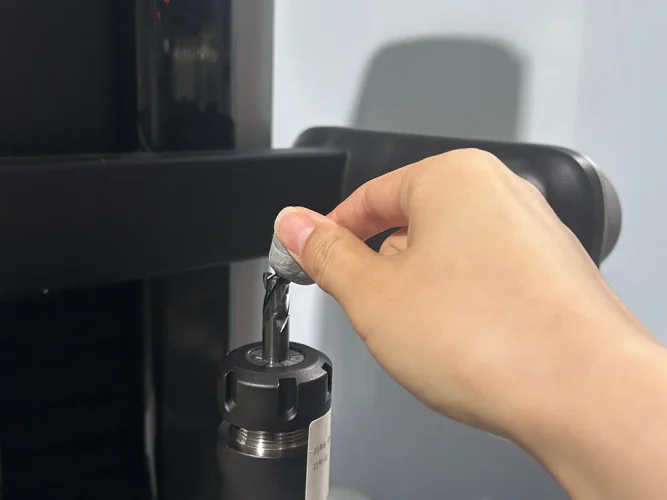
清洁不到位是精度异常里出现频率较高的一类原因,也是处理成本较低的一种。需要清洁的位置有:测量刀具的刃口、对刀仪主轴锥孔、刀柄本体。
刀柄锥面上残留的切削液和铁屑会直接改变刀具在主轴上的落位,刀装得偏一点,测出来的直径和径向跳动就跟着偏。长期不清理的锥面、锥面生锈都会损伤主轴锥孔;机械拉紧主轴对此更敏感。
- 刀柄锥面: 用气枪吹刀柄内部残留的切削液和杂质,清洁布擦除刀柄上油污、杂质等;
- 刀具表面: 可用蓝丁胶清理刃口上的杂质;
- 主轴锥孔: 用清洁棒定期清洁,再用手电照一遍看是否有亮点(亮点通常是磕痕)。
第 2 步:检查气源与气压稳定性
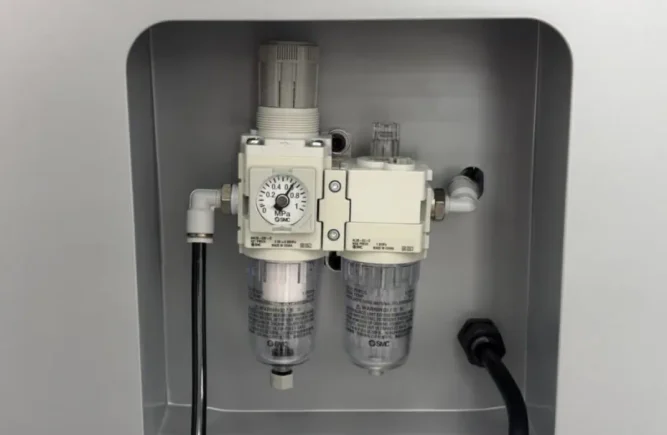
部分影像式机外对刀仪的主轴气动夹紧、机械拉紧等动作依赖压缩空气。气压不足或波动,会表现为锥孔吹不干净、夹紧力不稳定,进而影响装夹重复性。
检查要点:
- 检查气压是否达到设备说明书要求的区间;
- 是否加装了油水分离 / 过滤装置,管路内是否有积水、油污;
- 同车间大功率设备同时用气时,气压是否有明显波动。
第 3 步:检查刀具装夹与拉紧是否到位
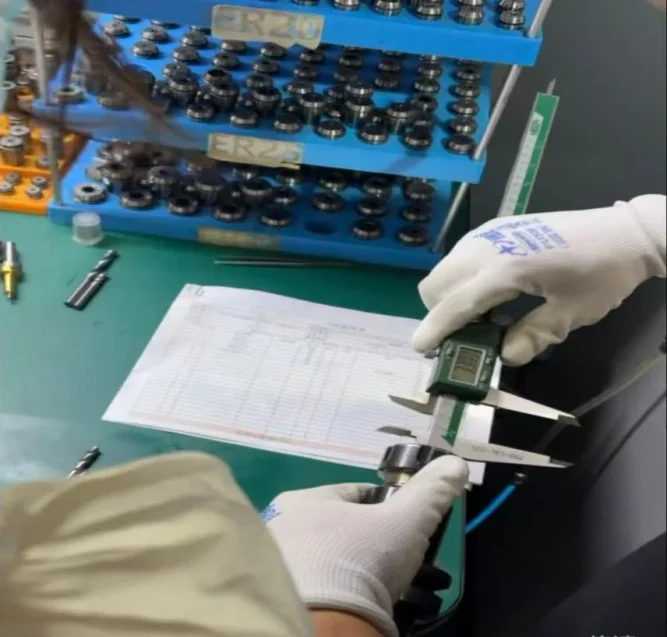
装夹动作看着简单,出现问题的却不在少数。
- 刀柄型号与转换套是否匹配。 测量哪种型号刀柄,就要选择对应的转换套 / 转换轴心。不同型号刀柄的锥面角度和拉钉规格不同,用错转换套,刀具放上去要么拉不紧,要么拉紧后锥面与主轴不贴合;
- 拉紧是否到位。 检查拉爪、拉钉的磨损情况,拉紧力衰减会表现为装夹后刀具偏心;
- 主轴锥孔内是否有异物。 锥孔里的一粒铁屑,足以让重复性从微米级掉到几十微米。
第 4 步:重新标定——不是点一下“清零”
标定是精度问题的关键环节,但很多人把它等同于按下“清零”按钮。完整的标定包含环境准备、工具校验和结果验证三个部分。
标定前的环境条件
通常环境温度建议控制在20±2℃,湿度<60%;无强振动、无阳光直射。建议在干燥、清洁、隔热、无振动且有单独空调的房间使用,有利于设备使用寿命和精度稳定。
标定工具
标准棒需要具备计量校准证书。只要没有磕碰、锈蚀、锥面 / 测量面磨损,是可以长期使用的。如果用一把已经磨损的标准棒去校准设备,等于把一个错误的基准写进系统,标定时从源头就是错的。
标定完后必须进行验证
标定完成后,还要用同一标准刀在相同条件下重复测量10次以上,计算测量值的标准差,与设备标称的重复精度做比对。通常的检验做法是:当设备重复测量值超出标称值时,停机进行检查、排查原因、找出问题所在并重新测量。
- 如果测量出来的偏差是固定值,说明设备系统还存在补偿误差;
- 如果波动过大,说明问题偏向机械拉爪松动或装夹状态,需要从第1步重新确认。
第 5 步:排查环境干扰
车间环境对影像式对刀仪的影响比想象中大。常见的干扰来源:
- 振动: 设备离冲压设备、锻压设备这类振动源过近,或者安装基座未调水平,都会让重复性变差;
- 温度波动: 空调风口直吹设备、车间昼夜温差大,都会让基准发生漂移,长时间测量时表现更明显。
- 车间环境杂乱、油污较大: 机器长时间在杂乱的环境中进行使用,灰尘油污大,会让设备的精度产生偏差、飘移,影响设备的精度。
第 6 步:以上五步都确认过没有问题后,再检查设备硬件
前面几步都确认无误、精度问题依然存在,这个时候需要联系厂家,由技术人员来检查硬件是否存在问题。可能的部位包括:导轨与丝杠的磨损或间隙、轴承状态、拉爪问题、测头或传感器机构因撞击损坏。
三、速查表:症状 → 常见原因 → 先查哪一步
| 症状 | 常见原因 | 先查哪一步 |
|---|---|---|
| 同一把刀数据上下跳 | 装夹不一致、锥孔异物、环境振动 | 第 1、3、5 步 |
| 每次都偏同一个固定值 | 标定系数、补偿参数未更新 | 第 4 步 |
| 上午正常、下午漂 | 温度波动、热变形 | 第 5 步 |
| 设备侧稳定、上机超差 | 刀号对应、刀补表、数据格式 | 第 1 节“第三种不准” |
| 换了转换套之后变差 | 转换套与刀柄型号不匹配 | 第 3 步 |
| 吹屑不干净、夹紧感觉发虚 | 气压不足或波动 | 第 2 步 |
| 清洁、装夹、标定都做过仍不准 | 导轨、丝杠、轴承、测头 | 第 6 步(联系厂家) |
四、从排查顺序反推:哪些设计更利于对刀仪精度长期稳定
- 机械拉紧主轴: 让刀具在机外测量时的装夹状态与机床上保持一致,减少因装夹方式不同带来的数据偏差;
- 铸铁床身: 相比薄板结构抗振动能力更强,长时间测量时热稳定性也更好;
- 模块化主轴/单主轴配合转换套: 一台设备覆盖多种刀柄规格,减少因换设备或换工装引入的误差;
- 自动聚焦配合自动找刀算法: 把“找刃、对光”这类依赖经验的步骤交给设备完成,降低不同操作者之间的数据差异。
以凌深科技 440/640 系列机外对刀仪为例,上述设计在其产品中均有体现。该系列采用机械拉紧主轴与铸铁床身,配备模块化快换主轴,支持BT、HSK、ISO、CAPTO等主流刀柄,并通过自动聚焦与自研自动找刀算法降低对操作者经验的依赖。并且设备能把测量数据直接传输到机床或管理系统,避开人工抄录这一步,这决定了车间的刀具数据能不能走向规范化和可追溯。凌深科技机外对刀仪支持标签打印、U盘、扫码枪、RFID或FTP/TCP直传等方式对接DNC/MES系统,为刀具数字化管理提供基础。
五、常见问题(FAQ)
Q1:机外对刀仪测量不准,第一步应该查什么?
A:先分清是哪一种“不准”——重复性变差、固定方向偏差,还是对刀仪本身准但上机超差。三种情况的排查方向完全不同:重复性变差查装夹与环境,固定偏差查标定与补偿,上机超差查数据传递。
Q2:对刀仪的重复精度多少算正常?
A:以设备标称值为准。车间常见做法是:同一把刀连续测量10次以上,计算标准差或极差,与设备标称的重复精度做比对。工业测量领域通用的“1/3 法则”是测量系统误差不超过工件公差的 1/3,例如工件要控制在 ±0.01mm,测量环节就需要留出足够余量。
Q3:标定需要每次都做吗?标准棒能用多久?
A:标准棒只要具备计量校准证书,且没有磕碰、锈蚀、锥面或测量面磨损,就可以长期使用。是否需要重新标定,取决于精度是否出现固定方向偏差、设备是否搬动过,以及测量条件是否发生明显变化。
Q4:清洁后数据还是跳,下一步查什么?
A:按顺序往下走——气源气压是否稳定、转换套是否匹配刀柄型号、主轴锥孔内是否有异物。这三项是清洁之后较常见的装夹类原因。
Q5:什么时候联系厂家维修?
A:前面五步都确认无误、问题依然存在时,再联系厂家检查硬件。此时把“已经排查过哪几步、每步的测量数据”一并提供给技术人员,这样能明显缩短技术人员判断检测时间。
对机外对刀仪选型有疑问?
联系技术专家获取工况适配评估 →