
机床测头、机内对刀仪和机外对刀仪怎么选?
一、机内对刀仪、机外对刀仪、测头是什么?
1.机床测头(触发式测头):装在主轴上,测的是工件——找正、分中、建立工件坐标系,也可以测在机工件的实际尺寸。它不测刀,只做简单的刀具校验。
2.机内对刀仪又分为:
激光对刀仪(机内对刀装置):装在机床工作台或罩壳内侧,测的是装上主轴之后的刀具——刀长、刀径的装后值,写进补偿。非接触测量,保护小径刀具,可在加工转速下检测刀刃磨损、崩损,多用于精密高速加工。
接触式对刀仪:触碰感应,抗切削液、铁屑能力强,稳定耐用,性价比更高。它反映的是“这台机床此刻的状态”。
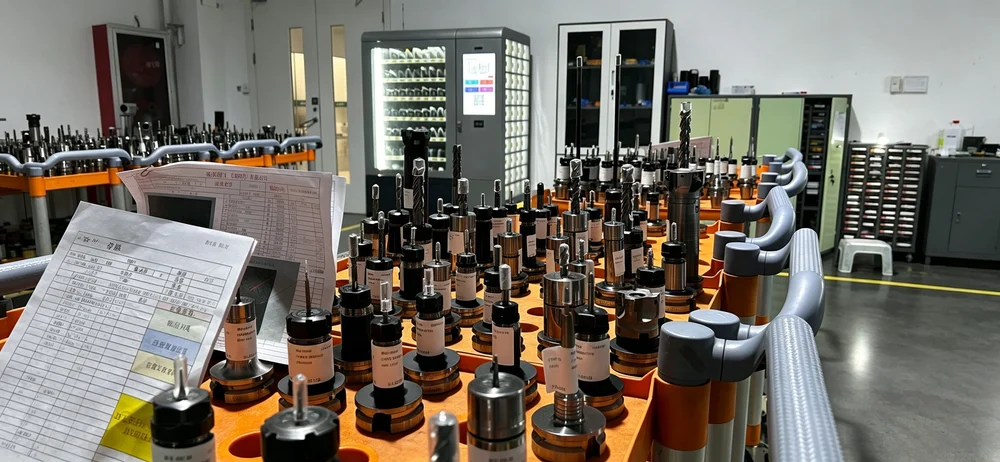
3.机外对刀仪(刀具预调仪):在机床之外,测的是待上机的刀具——长度、直径、圆弧半径等几何参数,批量出预调值。它反映的是“这把刀本身”。
二、一张表看清“测什么、不测什么”
| 对比项 | 机床测头 | 激光对刀仪 | 接触式对刀仪 | 机外对刀仪 |
|---|---|---|---|---|
| 测量对象 | 工件 | 主轴上已装好的刀具 | 主轴上已装好的刀具 | 待上机的刀具 |
| 测量位置 | 机床内部 | 机床内部 | 机床内部 | 机床外部 |
| 是否占用机床主轴 | 占用 | 占用 | 占用 | 不占用机床主轴 |
| 批量测量能力 | 单件测量 | 逐把测量 | 逐把测量 | 支持连续批量预调 |
| 核心产出 | 工件坐标系、工件在机尺寸 | 装刀后的刀长、半径补偿值 | 刀长、半径补偿、断刀检测 | 刀具预调参数+完整测量数据 |
| 不可替代场景 | 工件找正、首件尺寸确认 | 刀具装夹后的在线复核 | 重切削、多铁屑等恶劣工况下的机内校验 | 刀具上机前批量预调、提前检测 |
测头替代不了刀具预调,机内对刀仪替代不了批量,机外对刀仪替代不了工件找正。“具体怎么选,按车间实际工况来定才是最适合的。
三、什么场景下用机内对刀仪,什么场景下用机外对刀仪
按在用刀具规模和批量占比,中型车间的测量组合大致分三档:
| 序号 | 适用工况 | 配置组合 | 核心特点 |
|---|---|---|---|
| 1 | 单机或刀具10把以内,换刀频率不高,单件小批 | 测头(或激光对刀仪 / 接触式对刀仪) | 机内解决全部测量 |
| 2 | 刀具20把以上、批量占比高、多机共用刀具 | 测头 + 机外对刀仪 | 工件找正留机内,刀具批量预调挪机外 |
| 3 | 刀具标准规范化管理,刀柄类型多、换刀换产频繁,规模大、两班制、有刀具管理或FMS需求 | 测头 + 激光对刀仪 + 机外对刀仪 | 三段职责齐备,数据全链流转 |
四、有了机内对刀仪还需要机外对刀仪?
有机内对刀仪,依然很多场景需要机外对刀仪;二者不是替代关系,是分工互补。
机内对刀仪负责【刀具装上主轴之后的校验、监控】;机外对刀仪负责【刀具上机之前提前预调、预检】。
对于刀具二十把以上、以批量生产为主的车间,“测头 + 机外对刀仪”是性价比最清晰的组合:
测头保留在机床端,负责找正、分中和首件确认——这部分必须依附于机床;
机外对刀仪则在刀具房承担批量预调,机床拿到现成补偿值,上机即可加工。
以凌深440AUTO机外对刀仪为例,机外对刀的关键价值在数据出口:测量的预调值可通过FTP、TCP等方式直接下发,配合U盘、标签打印机、扫码、RFID等流转方式,刀具从预调到上机不需要人工转录,可直接下发到机床,减少了人工抄录失误的风险。
五、选型时的三个提醒
-
先看与机床的接收能力是否匹配:机外对刀仪的数据传输方式(FTP / TCP / 扫码 / RFID)要先与机床的接收能力对齐,避免设备到位后接口对不上;
-
刀柄覆盖:机外预调设备要覆盖车间在用的刀柄类型(BT、SK、HSK、CAPTO 等),转换套配置提前核对;
-
留出复核位:无论哪一档,机内的复核环节都要保留,预调值与装后值的差需要有人看、有地方记。
对机外对刀仪选型有疑问?
联系技术专家获取工况适配评估 →