
自动锁刀机和扭矩扳手有什么区别?刀具锁紧环节怎么选
一、先分清两种工具的定位
扭矩扳手是一种通用手动拧紧工具,通过预设扭矩值控制拧紧力度,广泛用于机械装配、设备维修等场景。放到刀具环节,它解决的问题是“手动锁刀时,用多大的劲才合适”。
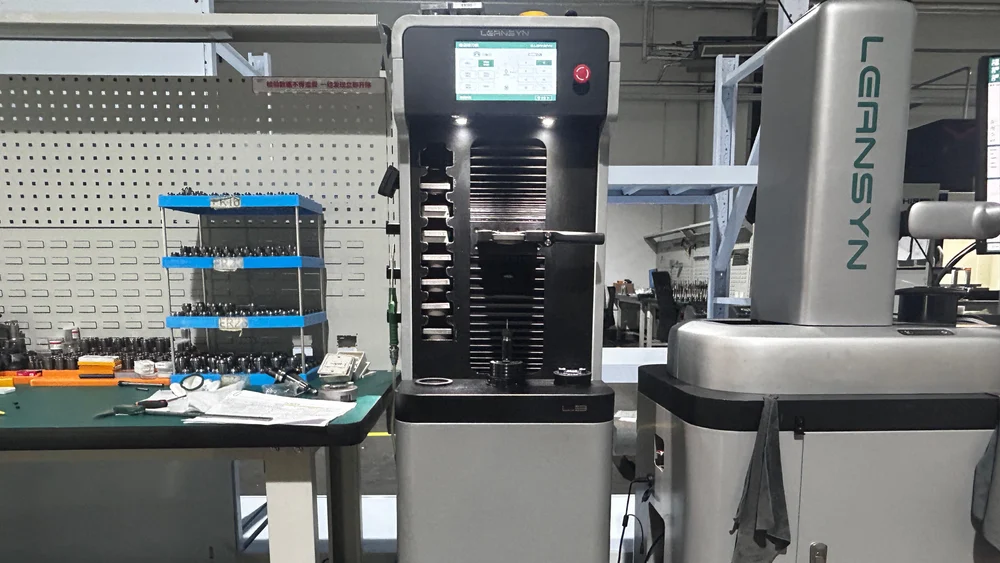
自动锁刀机是面向数控刀具准备的专用设备。刀具在预装环节,可以用它快速锁紧、松开锁紧螺帽:刀柄上机后拉下拉杆,设备即按设定扭矩自动完成锁紧;需要调整时,长按松刀键即可快速松开。锁好后再放到机外对刀仪(刀具预调仪)上测量;若测量数据跳动较大,能快速回到自动锁刀机上松刀、重新装夹再测。它解决的问题从“用多大劲”扩展到了“批量刀具怎么锁得快、锁得准、锁得一致,锁完之后数据怎么管”。
一句话概括:扭矩扳手是手持工具,自动锁刀机是刀具准备工位上的设备,两者不在同一个层级。
二、六个维度对比
| 对比维度 | 扭矩扳手 | 自动锁刀机 |
|---|---|---|
| 操作方式 | 人工手动操作 | 刀具上机后拉下拉杆自动锁紧 |
| 扭矩一致性 | 依赖预设值与人工操作稳定性 | 按设定值逐把执行,批次一致性好 |
| 单把锁紧耗时 | 因人而异,受熟练度影响大 | 节拍固定,耗时可预估 |
| 人力占用 | 全程有人手持操作 | 上料后设备执行,人员可安排其他工作 |
| 适合规模 | 小批量、维修、零星换刀 | 批量生产、频繁换刀、多班次车间 |
三、典型的刀具准备工位:锁紧与测量这样配合
在我们的生产车间里,自动锁刀机是跟机外对刀仪放在一起的。自动锁刀机与机外对刀仪(440AUTO / 640 AUTO 系列)组成的刀具准备工位,一把刀的完整流转是这样的:
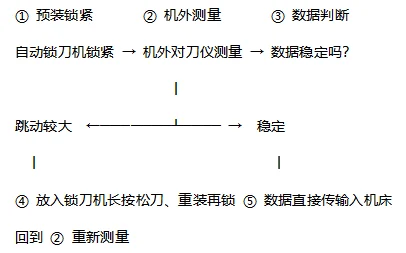
预装锁紧:刀柄放到自动锁刀机上,拉下拉杆,按刀柄规格型号选择对应的刀具直径(设备在出厂前会提前设置好不同刀柄规格直径的扭矩)
机外测量:将锁好的刀具放到机外对刀仪上,测出长度、半径、径向跳动等数据 判断数据:数据稳定,进入下一步;跳动较大,进入第4步 松刀重装:回到自动锁刀机,长按松刀键快速松开,重新装夹再锁紧,随后重新测量 数据入机:确认无误的补偿数据,通过打印标签机、U盘、扫码枪、FTP、TCP或RFID芯片方式进入数控系统。
这个流程的价值在于:“锁”和“测”两道工序互相衔接。有时装夹不当导致的数据跳动,用锁刀机拆装,几秒钟就可以重新完成装刀,一直调到数据稳定为止——这种“装刀-测刀”的往返效率,是手持工具难以快速做到的。
四、什么情况下使用扭矩扳手/自动锁刀机需分场景?
4.1 什么场景下使用扭矩扳手?
· 每天换刀数量少,且刀具规格单一 · 以设备维修、工装装配为主,刀具锁紧只是偶发需求 · 车间处于起步阶段,先解决“有没有”的问题 4.2 什么情场景下使用自动锁刀机?
· 每天准备刀具数量多,换刀频繁,人工手动锁紧费时又费力 · 多班次生产,白班夜班的锁紧质量依赖不同人的手感,波动明显 · 出现过因锁紧扭矩不一致导致的振动、加工面波动或刀具早期损耗 · 已经使用机外对刀仪或刀具预调仪,测量环节效率上来了,锁紧环节成了新瓶颈
五、关于锁紧扭矩一致性
锁紧扭矩不稳定带来的影响是渐进的:轻则刀具振动、加工面质量波动;时间长了,螺母、拉钉等部件早期损耗,增加非计划停机的风险。对于把“刀具准备”当作正式工序来管理的车间,锁紧环节的标准化和数据化是大方向——这也是自动锁刀机这类设备存在的意义。
六、常见FAQ
Q1:已经有扭矩扳手了,还有必要上自动锁刀机吗?
看规模和瓶颈。如果手动锁紧已经影响刀具准备效率或质量一致性,就值得评估自动锁刀机;如果换刀量小,扭矩扳手继续用没有问题。两者也可以共存:批量刀具用自动锁刀机,零星维修用手动工具。
Q2:自动锁刀机怎么做到每次锁紧扭矩一致?
设备按设定的扭矩值执行锁紧动作,同一设定下逐把刀具的执行条件一致。一致性由设备的控制逻辑承担,而不是依赖操作人员的手感。
Q3:自动锁刀机支持哪些刀柄?
支持的刀柄接口范围不同(如 BT、SK、HSK 等常见类型),不同机型对于强力刀柄的接口范围不一致,采购前按车间现有刀柄清单与厂家逐项确认兼容性。
对机外对刀仪选型有疑问?
联系技术专家获取工况适配评估 →