
机外对刀仪怎么接入刀具管理流程?从设立刀具房标准化开始
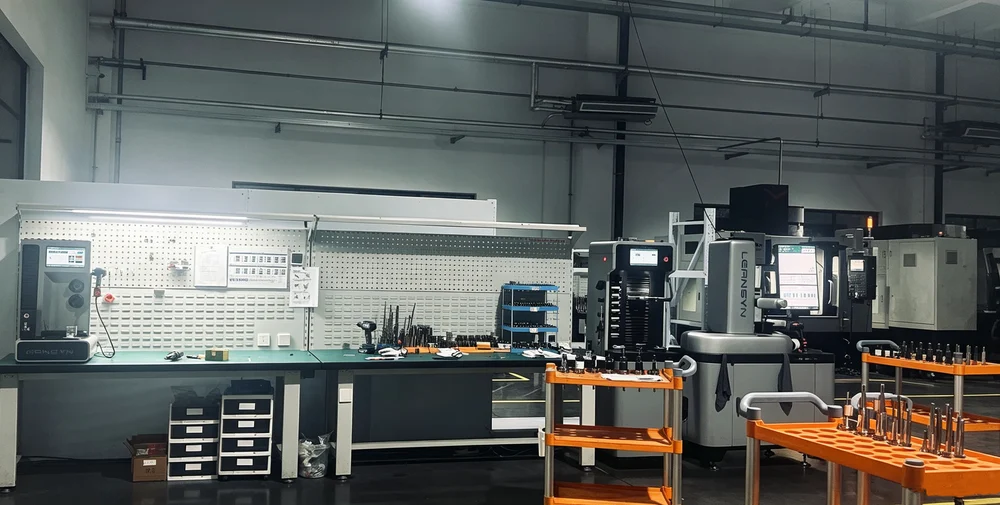
一、先看症状:刀具数据断链通常从这三处开始
1. 刀具管理混乱,找刀耗时时间长。
刀具随意堆放,没有库位号、没有编码。跨班次作业时,操作工需要停工询问、翻找刀具,严重浪费工时。
2. 刀补数据依赖人工抄录,出错率高。
测量数据记在纸质单据或Excel里,刀具上机床时靠操作工手抄进刀补表。抄错一位数,整批件的尺寸就偏了。
3. 同一把刀重复对刀,数据无统一基准。
同一把刀具在多台机床反复测量,测量结果不一致,缺少统一数据基准。时间长了,车间对“对刀数据”本身失去信任。
这三种症状指向同一个根因:对刀动作做了,但对刀数据没有进入管理流程。刀具管理不是买一台设备就能解决的,需要建立标准化管理流程,设备才能用起来发挥价值。
二、刀具房标准化的四个动作
刀具房标准化的顺序不能颠倒:先定库位,再定编码,然后才是流程和数据。跳步做的结果通常是——设备买了,编码体系还是乱的,对刀仪退化成一台单机工具。
| 动作 | 具体做法 | 验收指标 |
|---|---|---|
| 定库位 | 按刀柄规格分区摆放,按刀柄型号来放 | 拿着程序单找刀,任取一把刀,30秒内可定位找到该型号的刀柄 |
| 定编码 | 刀具ID与刀柄规格、刀具类型、所属加工程序建立绑定关系 | 编码可被对刀仪与MES同时读取,不依赖人工解释 |
| 定流程 | 领刀 → 装刀 → 机外预调 → 数据下发 → 收回刀具,五步固定 | 流程固定,出现异常可快速排查 |
| 定数据 | 对刀结果写入统一格式,与机床刀补、刀具台账保持同源 | 数据一处修改,上下游同步,无第二份手工台账 |
编码决定了“这把刀的测量结果属于谁”,数据格式决定了“测量结果能流向哪里”。
三、机外对刀仪在流程里承担哪一环
1. 从“量一把刀”到“管一批刀”
机外对刀仪的核心动作,是把刀具预调从机床搬到刀具房:机床不必停机等待对刀,预调完成的刀补数据,可通过网络直接传输至机床投入使用。
当刀具房完成刀柄存放位置与刀具编码标准化之后,对刀仪的定位才会发生变化——从“测量工位”变成“数据源”。同样的设备,前者只是省了操作工的时间,后者实现刀具数据跨班次、跨机床、跨部门流通,完成从单刀测量到批量刀具数字化管理的升级。
需确认以下几点,以凌深 440AUTO / 640 AUTO 系列为例:
| 确认项 | 说明 |
|---|---|
| 适配刀柄范围 | 支持BT / SK / HSK / CAPTO等主流刀柄体系,具体刀柄规格覆盖范围以厂家实际为准 |
| 数据接口 | 提供 标签打印机、U 盘、扫码枪、FTP、TCP、RFID等数据出口,按配置与型号组合选用 |
| 与现有系统对接方式 | 无MES时用标签打印机、U 盘 / 扫码枪;有MES时用FTP / TCP;RFID适用于需要刀具身份自动识别的产线,想知道哪把刀在哪个机床上。 |
| 测量精度与重复性 | 确认厂家的测量精度与重复测量精度是否符合要求 |
2.对刀数据的应用场景
对刀结果写出来之后往哪走,决定了刀具管理的深度:
机床刀补:对刀结果下发数控系统刀补表,减少机床试切与待机时间,把主轴工时留给切削加工。
刀具台账:数据同步至刀具管理系统 / MES,刀具出入库、存放位置、使用状态全程可查。
四、落地要点:四件事决定改造成败
1. 先定编码,再买设备。
编码体系不统一,同一把刀在不同工位有不同名字,对刀数据永远转不起来。
2. 接口按现有系统选。
没有MES的车间先用标签打印机、U盘落地,跑顺了再考虑网络化接口,避免为了上系统而停工排查。
3. 数据格式提前与编程部门对齐。
刀具号规则、刀补字段长度、单位(mm 与半径/直径补偿方式)都要写进对接说明,这是返工风险较高的环节。
4. 单工位试点,跑通闭环再铺开。
在一条线或一个班组先跑完“对刀 → 下发 → 回刀”完整闭环,把异常情况摸清楚,再复制到全车间。
五、结论
机外对刀仪的真正价值,不在于“测量刀具”,而在于打通刀具数据链路,补齐车间数字化刀具管理短板。车间换刀频次越高、单次对刀耗时越长,通过机外预调释放的主轴有效工时就越多,生产交付效率提升越明显。各车间可根据自身换刀频率、加工工况、刀具室响应速度,实测核算专属降本增效数据,实现精细化、数字化刀具管理。
对机外对刀仪选型有疑问?
联系技术专家获取工况适配评估 →